制药厂洁净间自动化臭氧消毒方案:PLC精准控浓度,多洁净间集中消毒
一、方案背景
制药厂洁净间对环境洁净度和微生物控制有较高要求。臭氧具有较强的氧化能力,可用于特定洁净环境的微生物控制。与传统人工操作方式相比,采用自动化臭氧消毒系统,可以减少人工干预,实现臭氧浓度的实时监测、自动调节和消毒过程管理。
在实际应用中,洁净间的空间体积、气密性、管路分布及臭氧消耗情况存在差异。如果仅依靠臭氧发生器的固定输出运行,可能出现浓度上升过快、达到目标浓度后波动较大,或不同洁净间浓度不一致等问题。
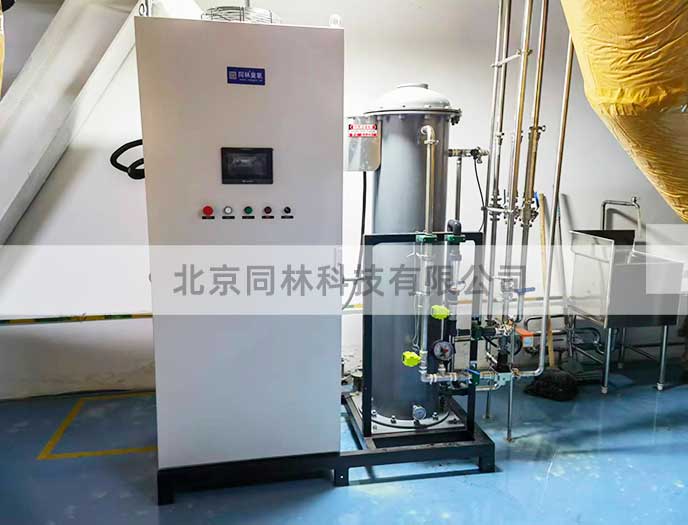
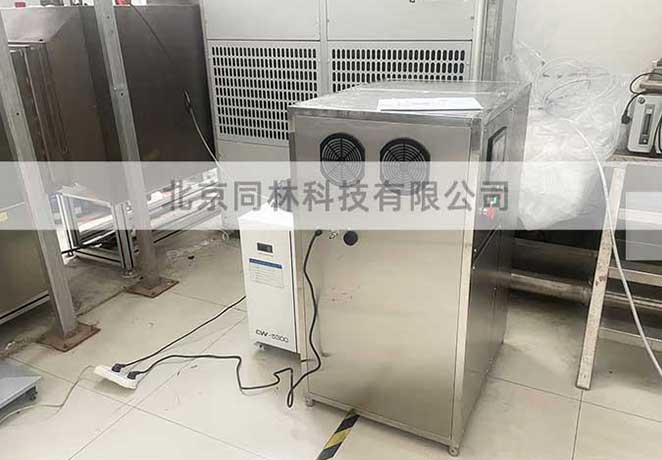
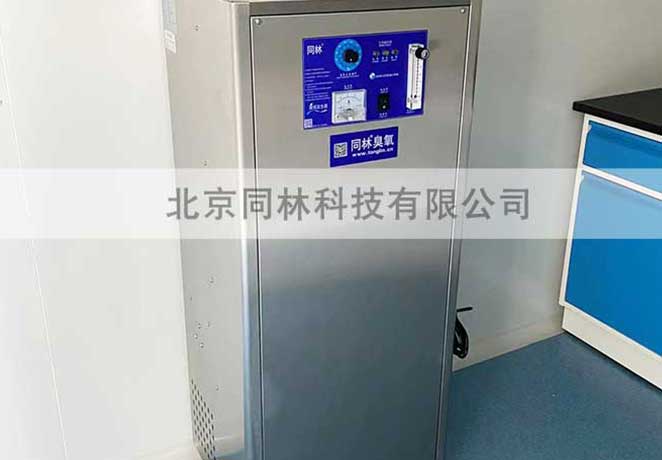
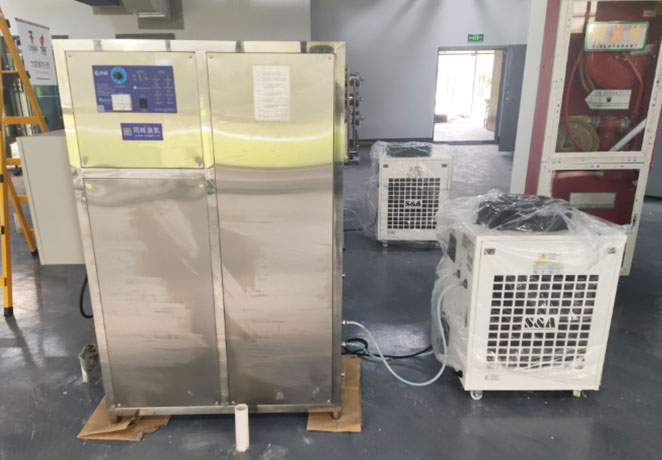
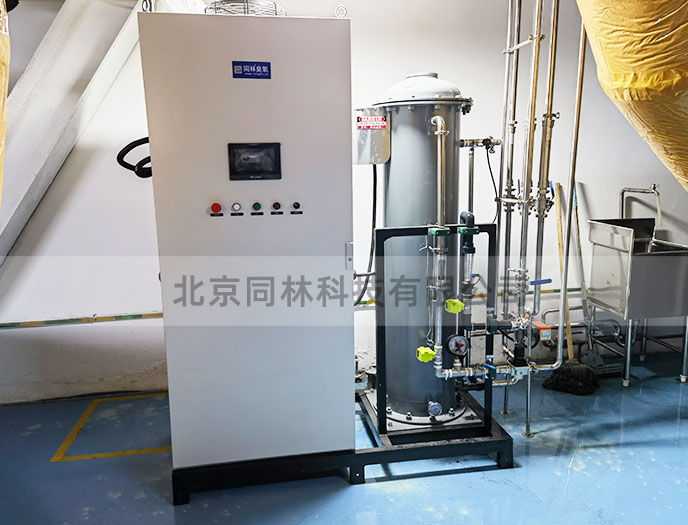
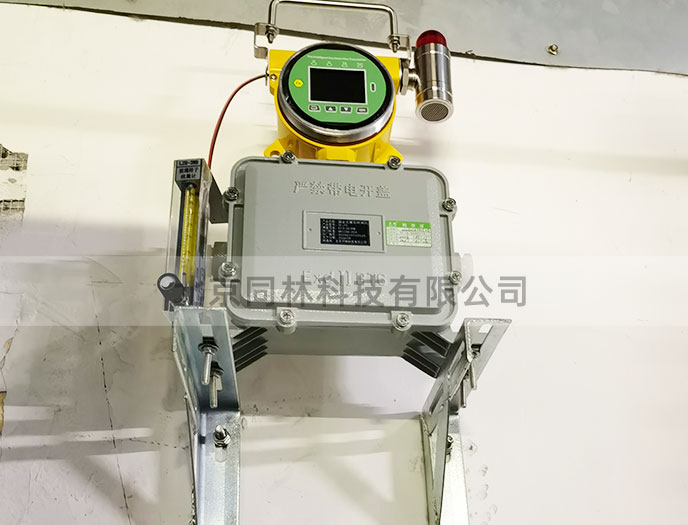
针对制药厂多洁净间的消毒需求,北京同林臭氧可采用3S-FS系列PLC型臭氧发生器,配合洁净间臭氧检测仪、自动切换阀门及控制系统,构建集中供气、实时反馈、自动调节的臭氧消毒方案。
二、系统组成及工作原理
本方案主要由以下设备组成:
系统运行时,臭氧发生器按照设定参数产生臭氧,并通过供气管路输送至目标洁净间。洁净间内的臭氧检测仪实时采集浓度数据,并将信号反馈给控制系统。当实际浓度与设定目标存在偏差时,PLC根据控制策略调节臭氧发生器输出,使浓度逐步达到目标范围并保持稳定。
需要说明的是,臭氧发生器出口浓度与洁净间环境浓度并不相同。实际环境浓度还受到房间体积、通风状态、臭氧分解及表面消耗等因素影响,因此应以洁净间内的检测数据作为环境浓度控制的重要依据。
三、北京同林3S-FS系列PLC型臭氧发生器的主要优势
1. PLC自动控制,精准调节臭氧浓度
3S-FS系列采用PLC控制方式,可根据项目需求设置相关运行参数,并结合洁净间臭氧检测仪的反馈信号,实现臭氧浓度的自动调节。
与单纯设定臭氧发生器输出功率或运行时间的方式相比,闭环控制能够根据实际环境浓度变化调整设备输出,降低浓度波动对消毒过程的影响。
具体控制精度和稳定性需要根据臭氧发生器配置、检测仪性能、管路设计及现场调试结果确定。
2. 三级用户权限,便于设备管理
系统可设置三级用户权限,分别用于不同岗位的操作与管理。例如,普通操作人员负责日常启停和状态查看,管理人员负责参数设置,维护人员负责设备调试及系统维护。
通过权限分级,可以减少非授权参数修改,降低误操作风险,满足制药企业对设备操作管理的要求。各级权限的具体功能可根据项目控制需求进行配置。
3. 实时监测与浓度反馈,提升消毒过程稳定性
洁净间内安装臭氧检测仪后,系统能够持续获取环境臭氧浓度,并将数据反馈至PLC控制系统。
当浓度未达到设定值时,系统可根据控制逻辑调整臭氧输出;达到目标范围后,则根据实际浓度变化进行调节。通过实时监测与反馈控制,有助于减少浓度过冲及大幅波动,使消毒过程更加可控。
4. 浓度曲线可导出,便于数据分析
臭氧检测仪可根据配置实现浓度数据记录与导出,形成消毒过程中的浓度变化曲线。
通过查看浓度曲线,可以分析臭氧浓度上升时间、目标浓度保持情况及浓度波动等指标,判断设备运行是否满足预设要求。
对于制药厂而言,建议将浓度记录与消毒时间、房间编号、设备运行状态等信息关联,便于后续追溯。若项目涉及GMP相关管理要求,还应根据企业验证方案确定数据存储、权限管理、审计追踪及记录保存方式,不能仅凭浓度曲线代替完整的消毒验证。
5. 一台臭氧发生器服务多个洁净间,降低设备投入
对于拥有多个洁净间的制药厂,可以采用一台臭氧发生器配合多支路供气管路及自动切换阀门的集中供气方案。
系统根据预设程序控制阀门开关,将臭氧依次输送至不同洁净间。例如,先对A洁净间进行消毒,完成规定的供气和浓度保持程序后,再切换至B洁净间,依次完成各房间的消毒任务。
这种方式可以减少多台臭氧发生器重复配置带来的设备采购、安装及维护费用。但在设计时,需要核算各房间的臭氧需求、供气流量、管路压损和消毒周期,确保设备能力能够满足项目要求。若多个洁净间需要同时消毒,则应重新评估设备产能和供气管路配置。
四、自动化臭氧消毒系统实施流程
五、方案应用注意事项
臭氧消毒方案不能只关注浓度是否达到设定值,还需要同时考虑浓度保持时间、空间分布、温湿度及实际消毒效果。房间内应根据需要设置多个代表性检测点,避免单点读数无法反映整体浓度分布。
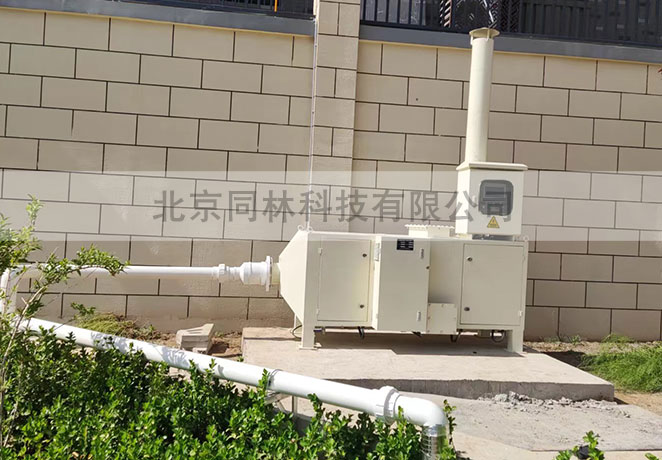
臭氧具有刺激性和氧化性,系统应配置必要的安全联锁、人员进入限制、泄漏监测及尾气分解措施。消毒结束后,应按照经验证的程序进行臭氧分解或排除,并确认浓度降至企业规定的安全进入限值后,方可允许人员进入。
六、北京同林臭氧自动化解决方案
北京同林臭氧可根据制药厂洁净间的数量、空间体积、目标浓度和运行方式,配置3S-FS系列PLC型臭氧发生器、臭氧检测仪、自动切换阀门及配套控制系统。
通过PLC自动控制、环境浓度实时反馈、数据记录和多房间供气切换,帮助企业建立更加稳定、可控、便于管理的臭氧消毒系统,在满足工艺要求的前提下,合理控制设备投入与运行成本。
如需制定具体方案,建议提供洁净间数量及体积、目标臭氧浓度、计划消毒时间,以及是否需要多个房间同时运行。北京同林臭氧可据此进一步确定设备规格、管路配置和自动控制逻辑。
标签:制药厂 洁净间 自动化 臭氧消毒方案
半导体板式臭氧发生器 |
移动臭氧消毒机 |
壁挂式臭氧消毒机 |


 我要咨询+